


服务项目
20年专注维修,匠心至臻,想客户所想,致力找到更完美解决方案
上海电气355KW高压异步电机,因绕组烧毁失效,客户要求7天内完成大修交付。
本次维修周期为9月14日开工,9月20日夜间交付,在压缩工期的同时,严格遵循高压电机维修工艺标准,保质完成整机修复工作。
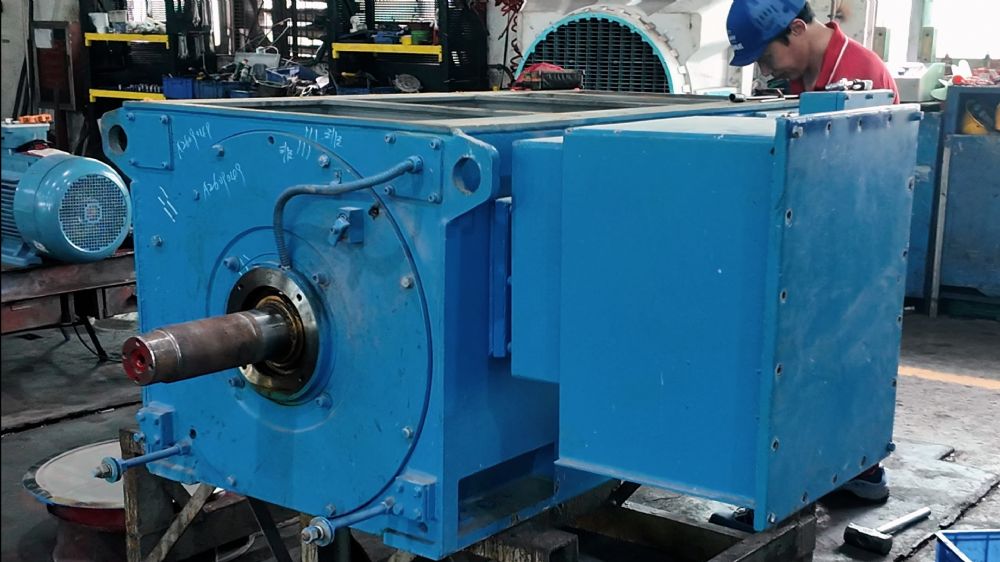
一、设备拆解,故障判定
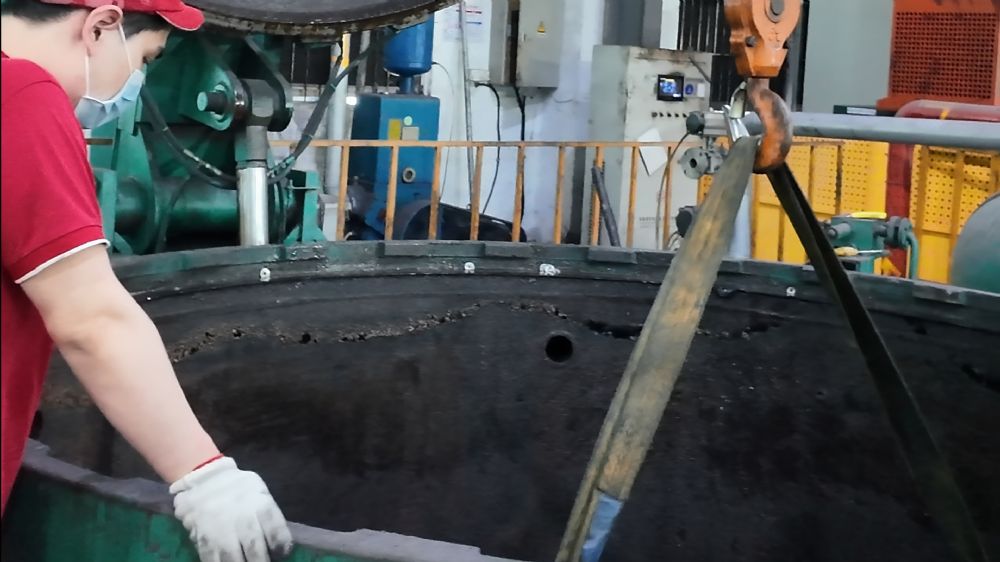
维修前期,电机端盖拆卸、转子抽出等整机拆解工作。设备解体后可见,电机定子绕组大面积发黑、碳化,属于高温过载烧毁故障,绕组绝缘完全失效,无法局部修补,需整体更换定子绕组。
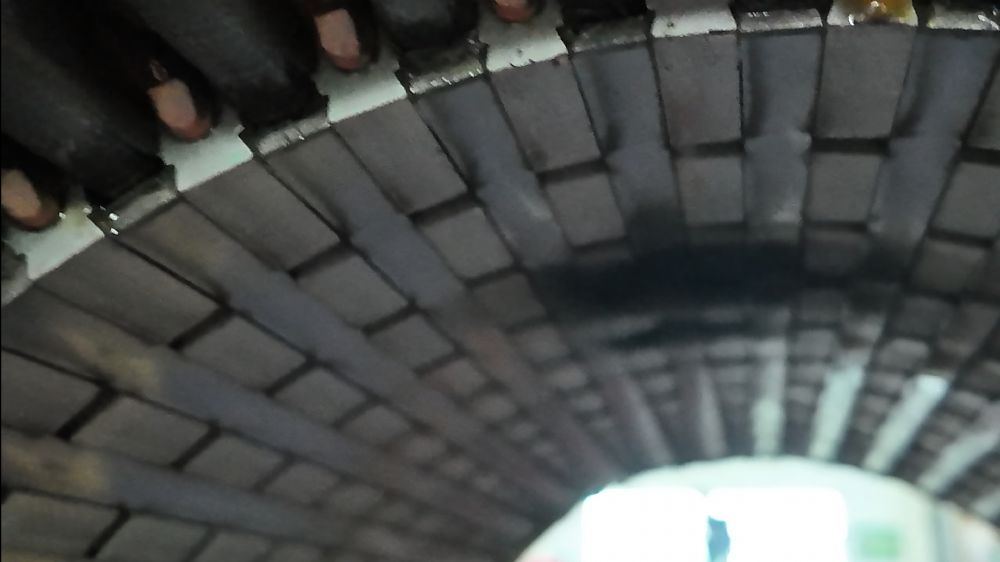
该电机采用高压设备专用的整体模压成型硬线圈,线圈外层包覆加厚云母主绝缘,外形尺寸固定、无弹性。相较于普通低压软绕组电机,此类线圈的拆除与嵌装工艺难度更高,对操作精度要求严苛。
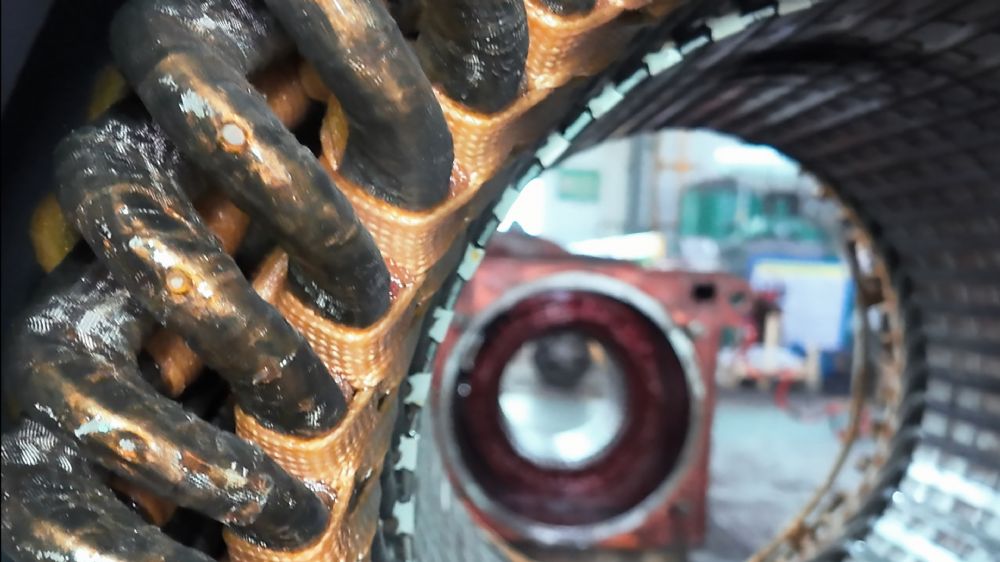
二、拆线清槽,精细化铁芯处理
维修人员先核对电机原始线圈匝数、线规参数,精准匹配新线圈制作标准。随后开展旧绕组拆除作业,通过切割开口、撬动分离、专用设备牵拉等步骤,有序取出全部烧毁旧线圈。
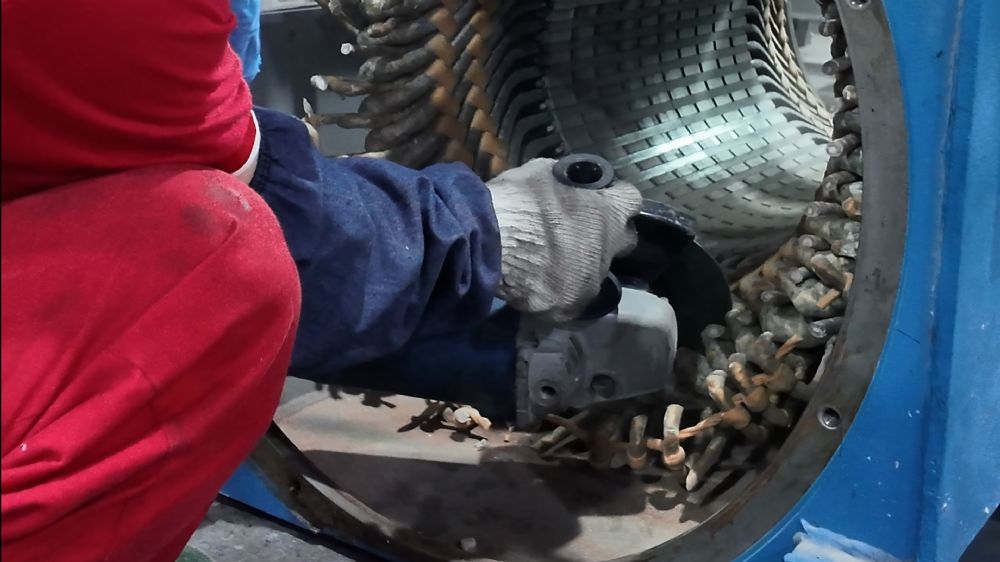
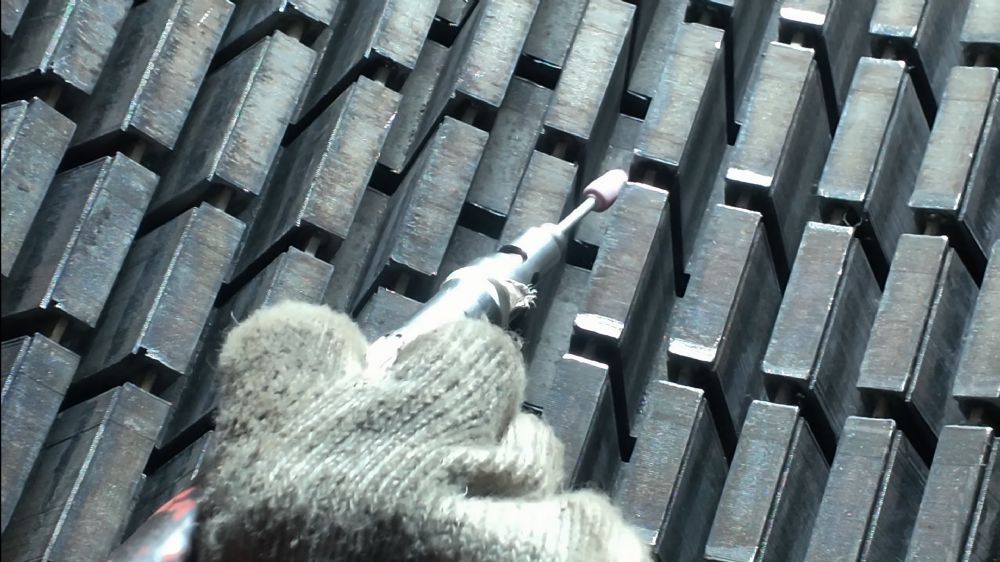
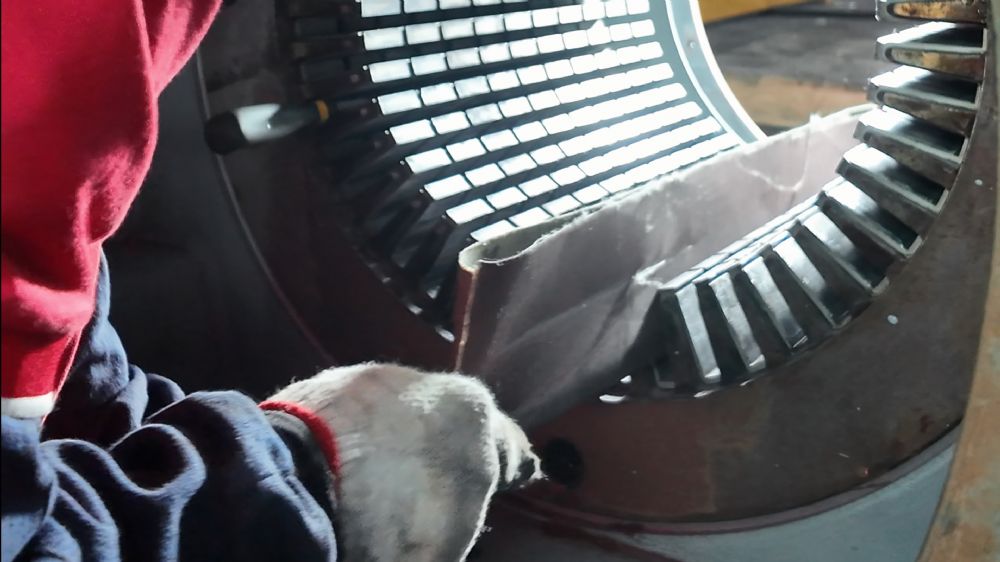
旧绕组拆除完成后,人工清理线槽内残留的碳化绝缘、边角废料,全程规范操作,避免磕碰、划伤定子硅钢片,防止铁芯受损引发后期涡流发热故障。基础清渣完成后,对所有线槽、缝隙死角进行精细化打磨,彻底清除槽内毛刺与焦糊残渣,保证线槽内壁平整光滑,规避后续嵌线刮伤线圈绝缘的问题,为嵌线作业筑牢工艺基础。
三、铁芯防护,精准嵌线绑扎
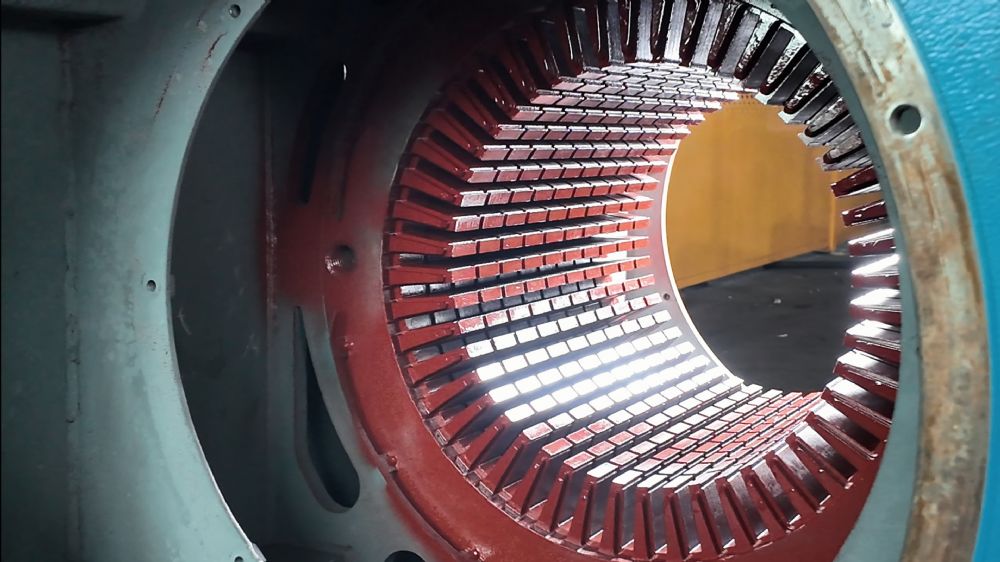
线槽清理、打磨、吹扫验收合格后,对定子铁芯均匀喷涂绝缘防锈漆,实现硅钢片隔离防护,抑制设备运行涡流,同时起到防锈加固的作用。待漆膜完全干透,启动高压线圈嵌线作业。
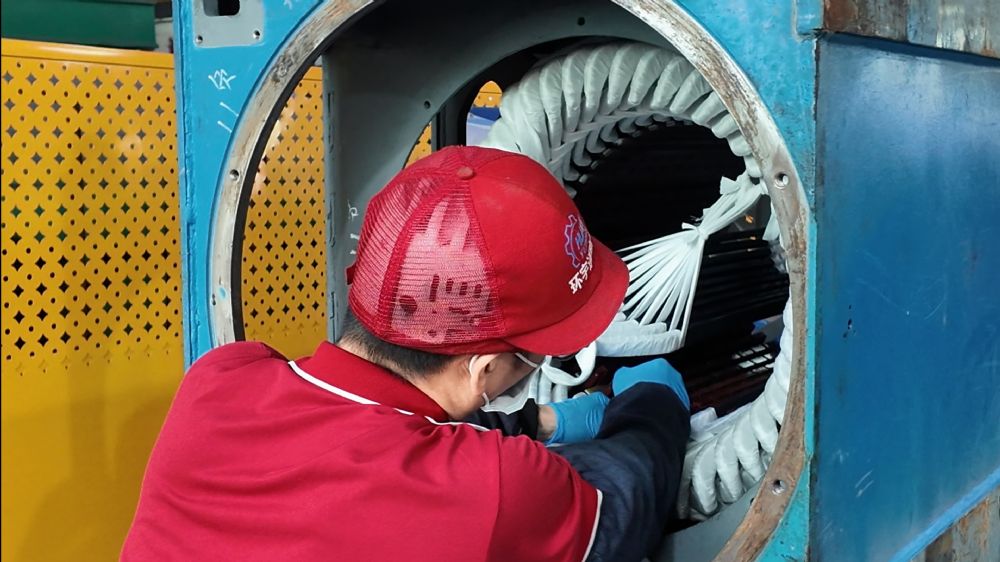
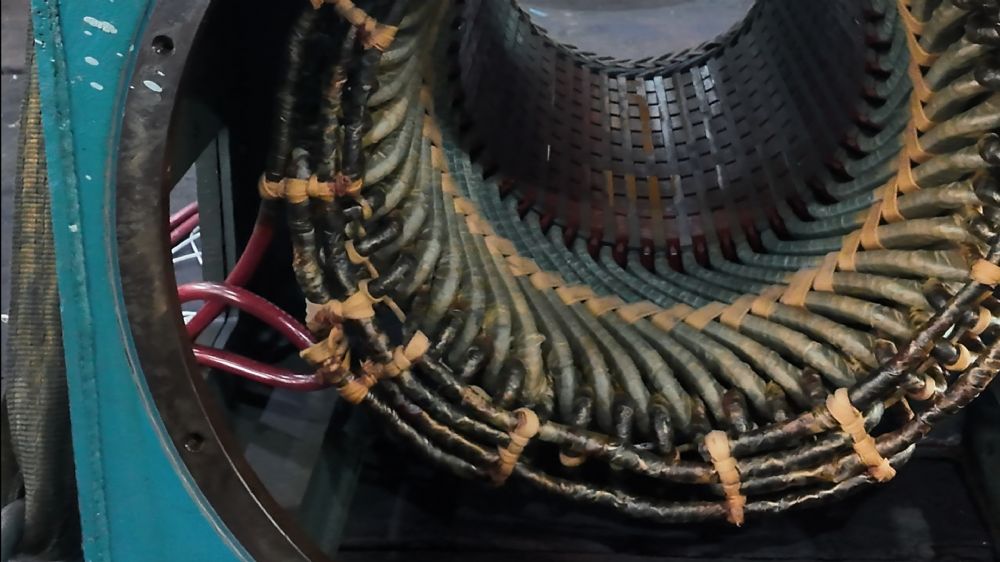
作业人员双人配合,将预制成型的高压模压线圈平稳嵌入线槽,全程轻操作、细调整,杜绝绝缘层磕碰、划伤。线圈全部入槽后,规整绕组端部结构,完成标准化绑扎固定,保证绕组排布规整、受力均匀,符合高压电机工艺规范。
四、双重真空浸烘,强化绝缘性能
绕组嵌装、绑扎工序验收合格后,进行双重真空浸漆烘烤绝缘强化处理。首先通过真空浸漆工艺,排空绕组内部缝隙空气,让绝缘漆充分渗透线圈全域,再送入烘箱高温固化。待漆膜干透成型后,重复二次真空浸漆与高温烘烤工序。
两次浸烘循环工艺,可有效提升绕组绝缘整体性、耐压强度与防潮性能,稳定高压电机绝缘体系,从工艺层面规避设备运行中绝缘击穿、发热、漏电等隐患。
五、同步转子校正,压缩维修工期
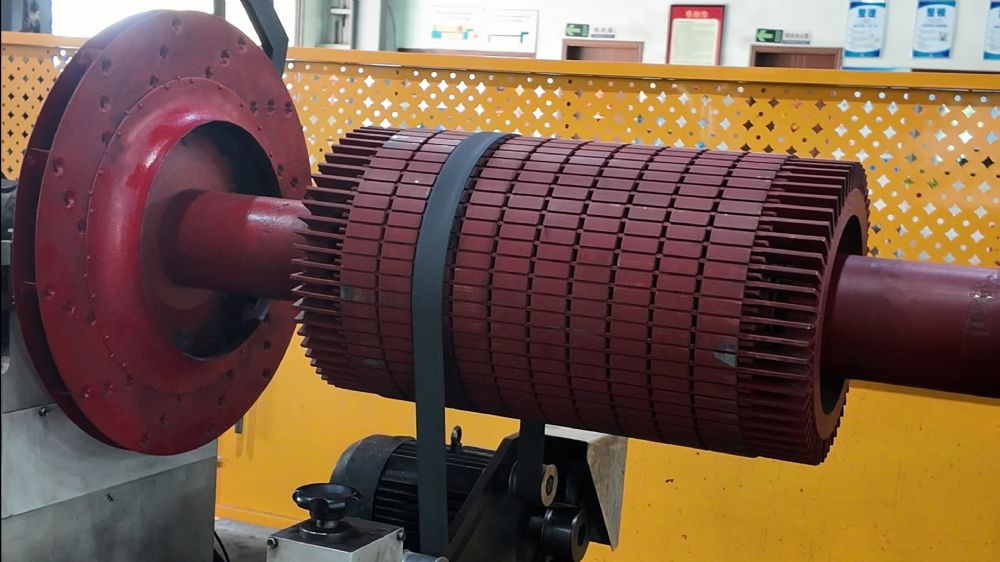
利用定子浸漆烘烤的空档,同步开展转子检修作业。对转子进行全面清洁、检测,精准完成动平衡校正,消除转子偏心、运转震动等问题,保障电机后续高速运行平稳,杜绝异响、轴承过热等机械故障。
六、整机回装,高压全项检测
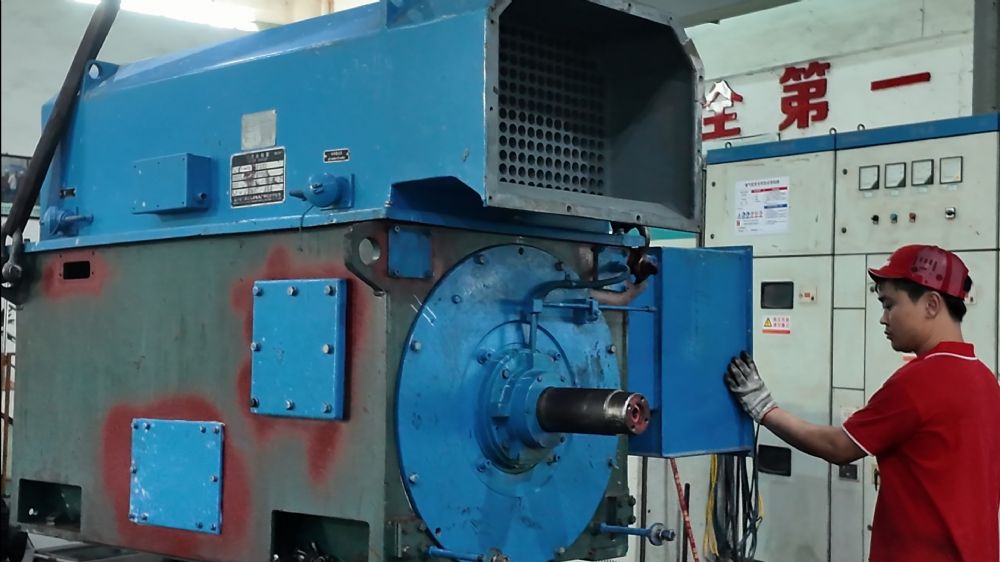
定子完全降温、所有前置工序完成后,按照原厂工艺标准开展整机回装,精准装配端盖、轴承、密封件等配件,严控装配间隙与各项参数。
装配完成后,将设备送至高压试验台开展全项性能检测,通过绝缘电阻测试、耐压测试、空载测试、电流及震动检测、异响排查等多项检测,核验电机电气、机械性能参数,所有指标均达标,符合运行标准。
七、通宵精加工,按期完工交付
为如期完成交付,项目末期加班推进收尾工作。设备性能检测合格后,夜间完成整机外表翻新喷漆作业,打磨瑕疵、均匀喷涂防护漆,完成设备外观防腐翻新。
本次355KW高压电机大修,历时7天昼夜施工,于9月20日夜间顺利完工交付。全程在紧凑工期下严格把控每一道工艺环节,兼顾维修效率与设备修复质量,保障设备可稳定投入常态化生产运行。
高压大功率电机大修工艺复杂、容错率低,旧线圈拆除、线槽处理、嵌线绝缘、浸烘固化等每一个环节,都直接影响设备后期运行稳定性。本次抢修通过标准化流程作业、精细化细节把控与高效统筹施工,在规定工期内完成设备整机修复,有效帮助设备快速恢复投产。

30kw 脱泥离心机出现不出泥故障,设备返厂后整机拆解后全面排查故障隐患,一次性更换全套轴承,同步对转鼓做动平衡校正。经过专业调试校准,设备运行震动、噪音均恢复至行业标准,不出泥问题彻底解决,设备运行工况恢…

中海油服一体化和新能源事业部深圳基地2023年度电机检维修技能比武大赛,经过此次两天培训,学员们已能熟练掌握基础理论和实操技能。

某风电提供了专业的 850kw 风力发电机返厂大修服务。项目涵盖了设备的全面拆解、深度检测、核心部件修复与更换,以及严格的出厂测试。通过我们精湛的技术和严谨的工艺,成功恢复了该风力发电机的最佳运行性能,为客户…
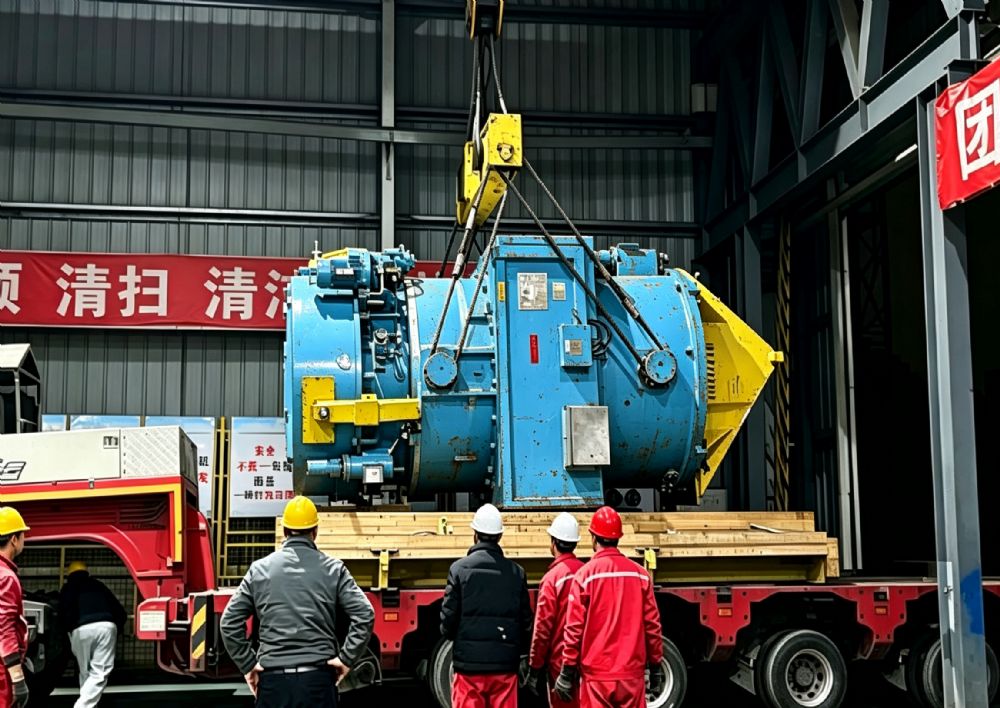
环宇通为某核电 6500kw、6.6kv 主泵电机空载专项试验,设备自重 49 吨,全程严格遵循核电安规、防异物管控标准。我司负责设备大件专业运输、落地翻身工装架设、全套冷却系统搭建与全维度静态电气检测。

专业维修各类工业变频器,同步提供定期保养、节能升级改造服务,芯片级精准检修,快速解决炸模块、跳闸、无输出、通讯故障等难题。上门现场检测维修,配套预防性维保:清灰、换电容风扇、绝缘检测、参数校准;老旧变…
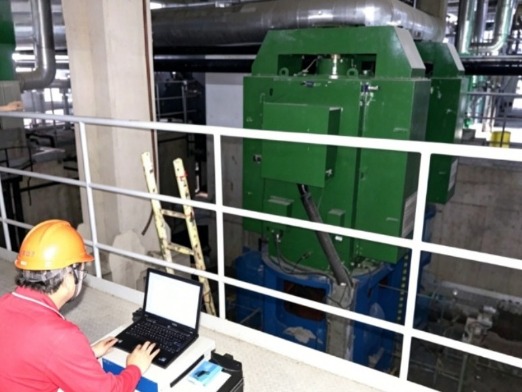
某厂给水泵高压电机一直振动大客户找了国内三家电机厂专家通过一年的时间未能找出振动原因没能解决问题,联系到我司,我司派专家到现场1天时间之内疑难振动问题全部解决得到了福海创的高度认可。

本次承接离心机深度维修项目,展现了环宇通在处理复杂分离设备方面的专业实力。我们对离心机进行了全面拆解、精密检测与核心部件修复,严格执行装配标准与动平衡校正,确保设备恢复最佳运行性能,为客户的生产流程提…

环宇通联合上海电机厂针对大型机电设备全生命周期维护保养和现场动平衡技能及疑难问题举行的一场专场培训会,会间振动专家蔡忠老师,以及上海电气集团首席技师商宏达老师给大家讲解了相关知识,学员们满载而归!

由于ge9e发电机机组是国外发电机组,原制造厂已经不存在了,所以无任何关于此励磁机的技术质料。此次大修是在没有图纸和任何借鉴的情况下,我司联合上海电机厂专家一起对励磁机进行仔细认真的研究,反复试验。没日没…

本项目为某核电 460kw、6kv 高压电机定子维保故障评估项目。定子完成拆解、纯水冲洗并检测水质,采用全智能真空设备灌注 h 级无溶剂绝缘漆,经 145℃分段烘烤固化,充分填充绕组缝隙,强化防潮、…

某电厂3号发电机长期运行后很多部位被油污和碳粉污染,特别是发电机定子及转子铁芯、线圈表面及缝隙里的油污对定、转子绕组绝缘构成较大威胁,根dl/t817《立式水轮发电机检修技术规程》要求,拟于机组a修时对3号机组…

本次为中铁某局维修的离心机,存在轴承、油封位、叶轮及联轴器等多处严重磨损与损坏。我们通过专业修复关键部件、更换易损件,并对叶轮等核心部位进行耐磨防腐涂层处理,彻底解决了设备故障。维修后,设备运行平稳,…

